Черновая обработка
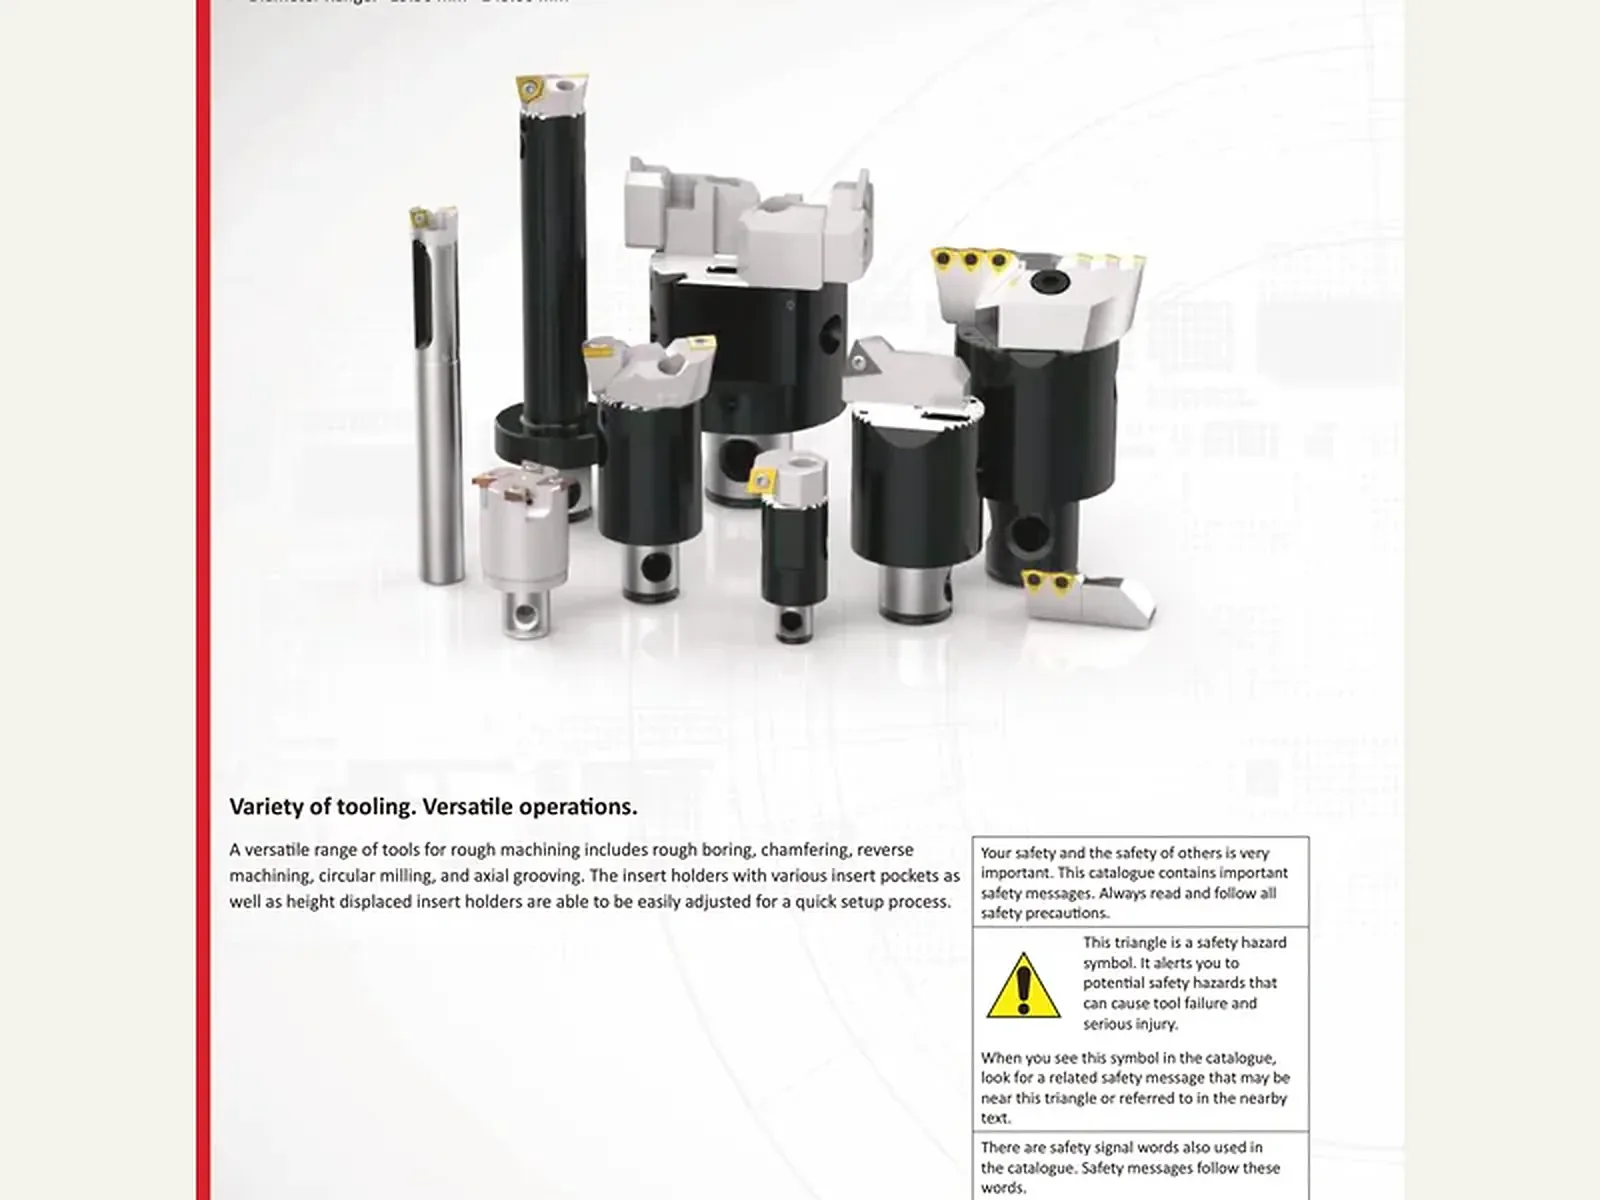
Черновые головки и державки для растачивания, фасок, обратного хода и канавок. Основной диапазон раздела 19,50–245,00 мм.
12 листов
Черновое и крупные диаметры
Разделы направления
Черновое и крупные диаметры

Черновое и крупные диаметры
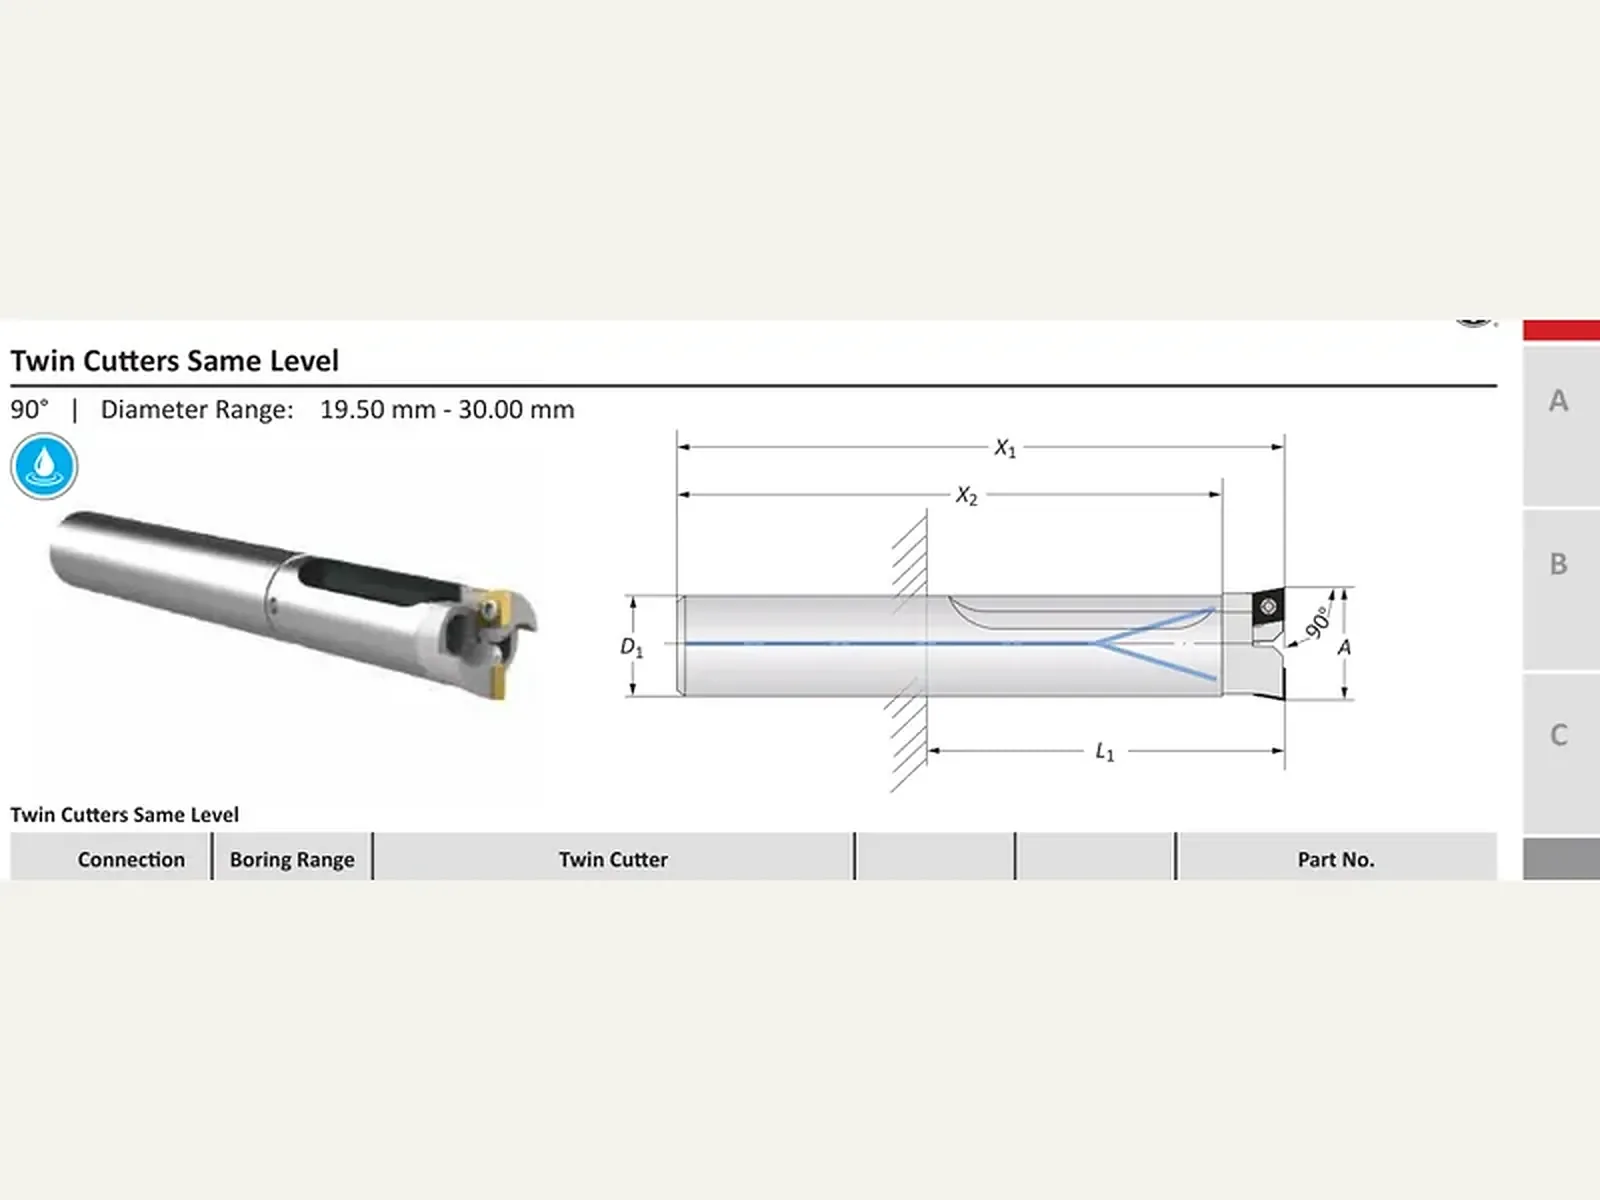
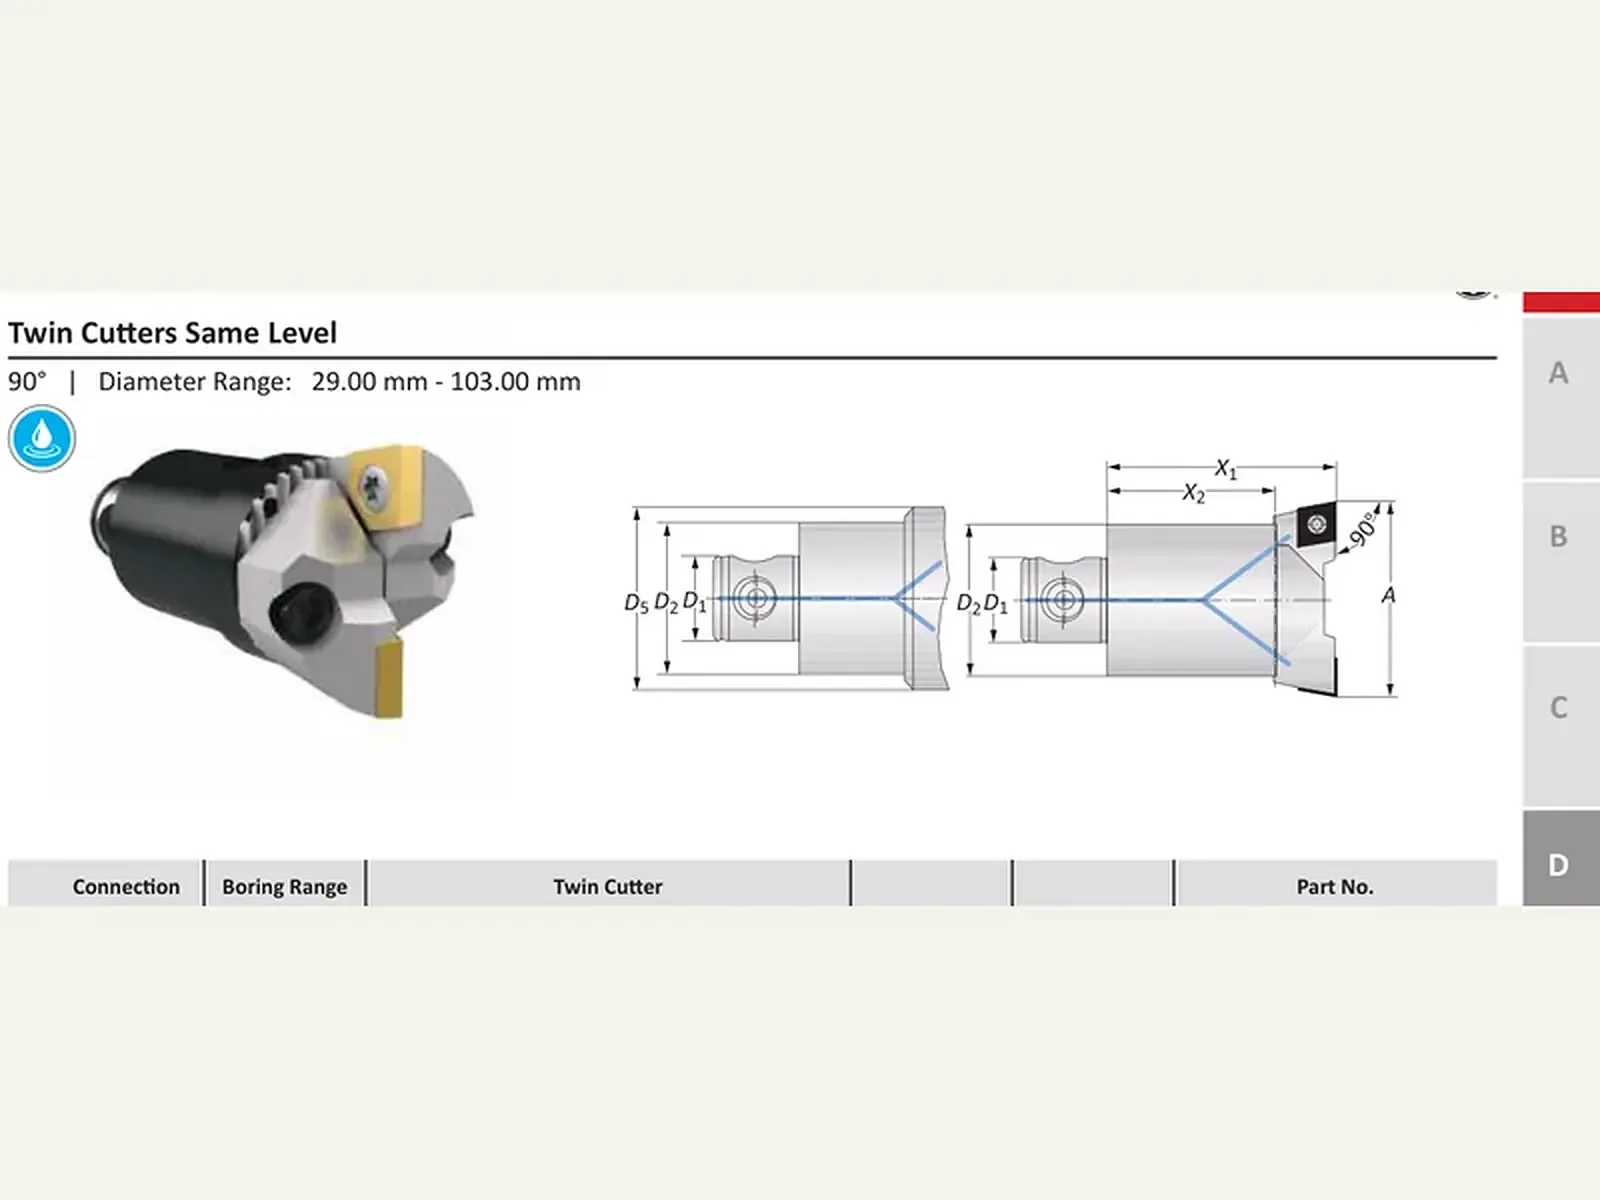
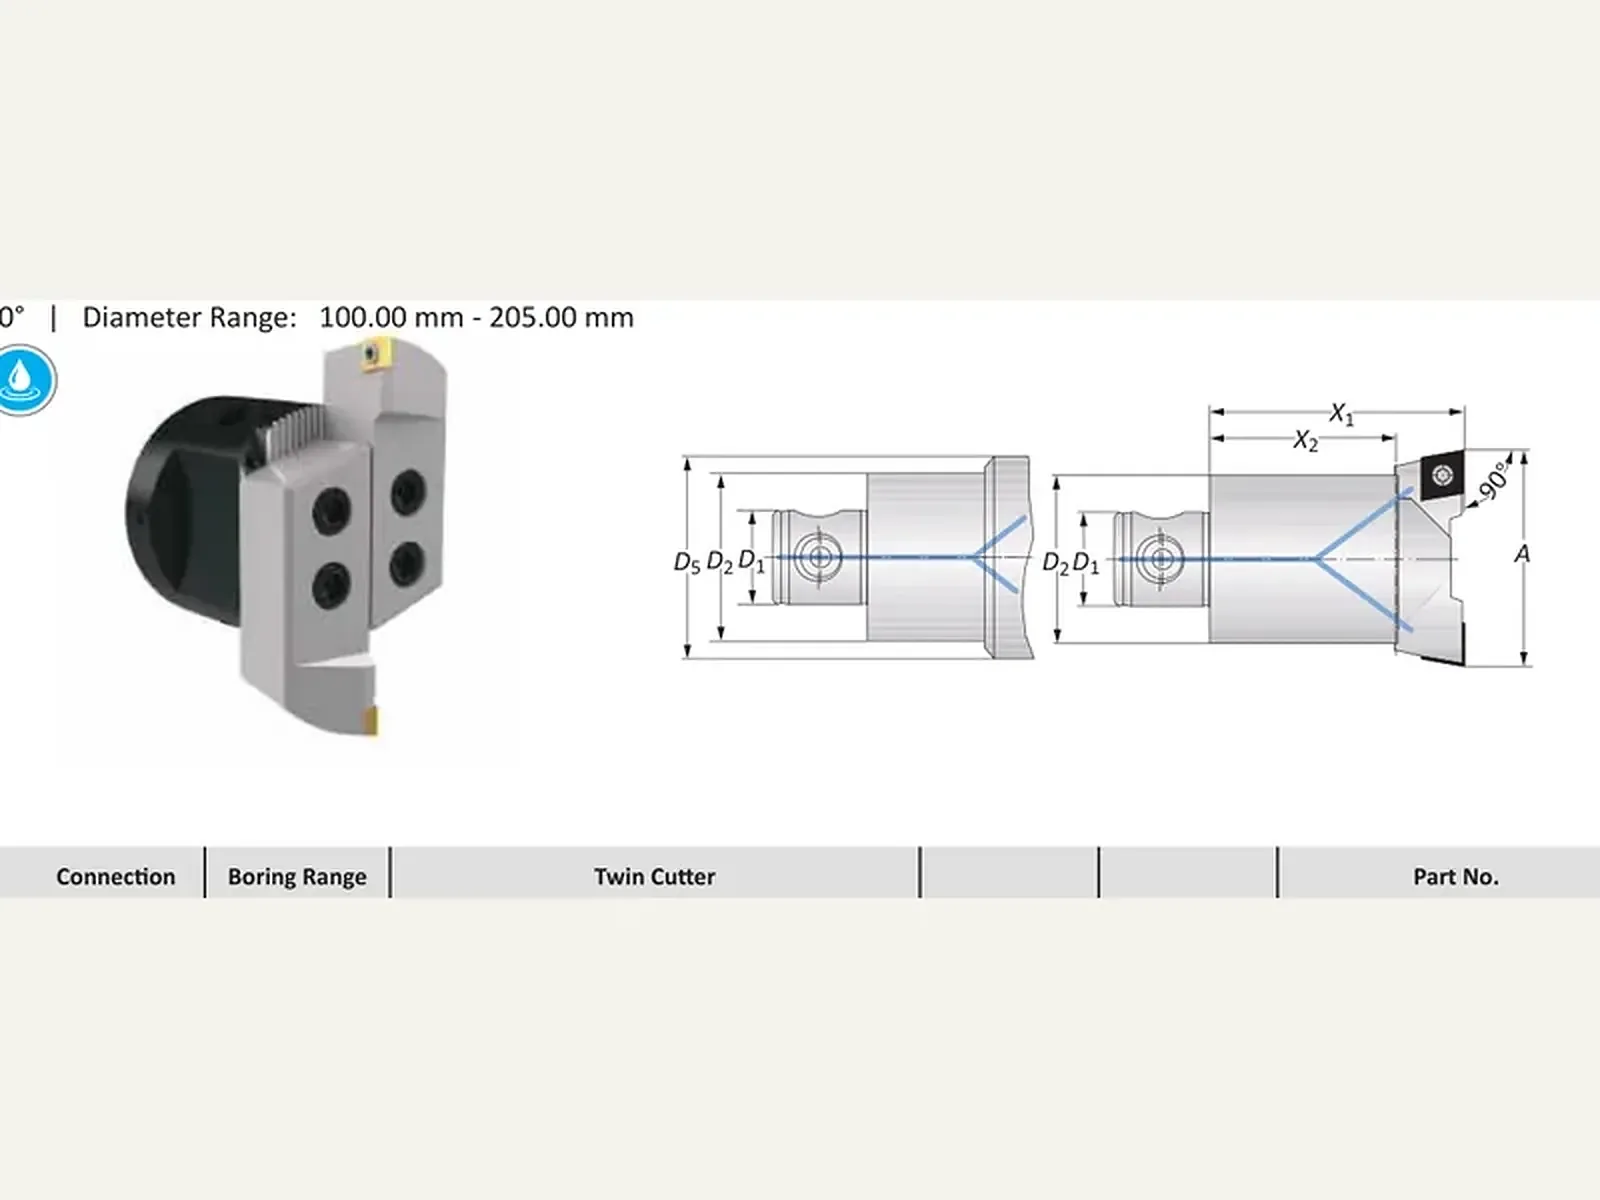
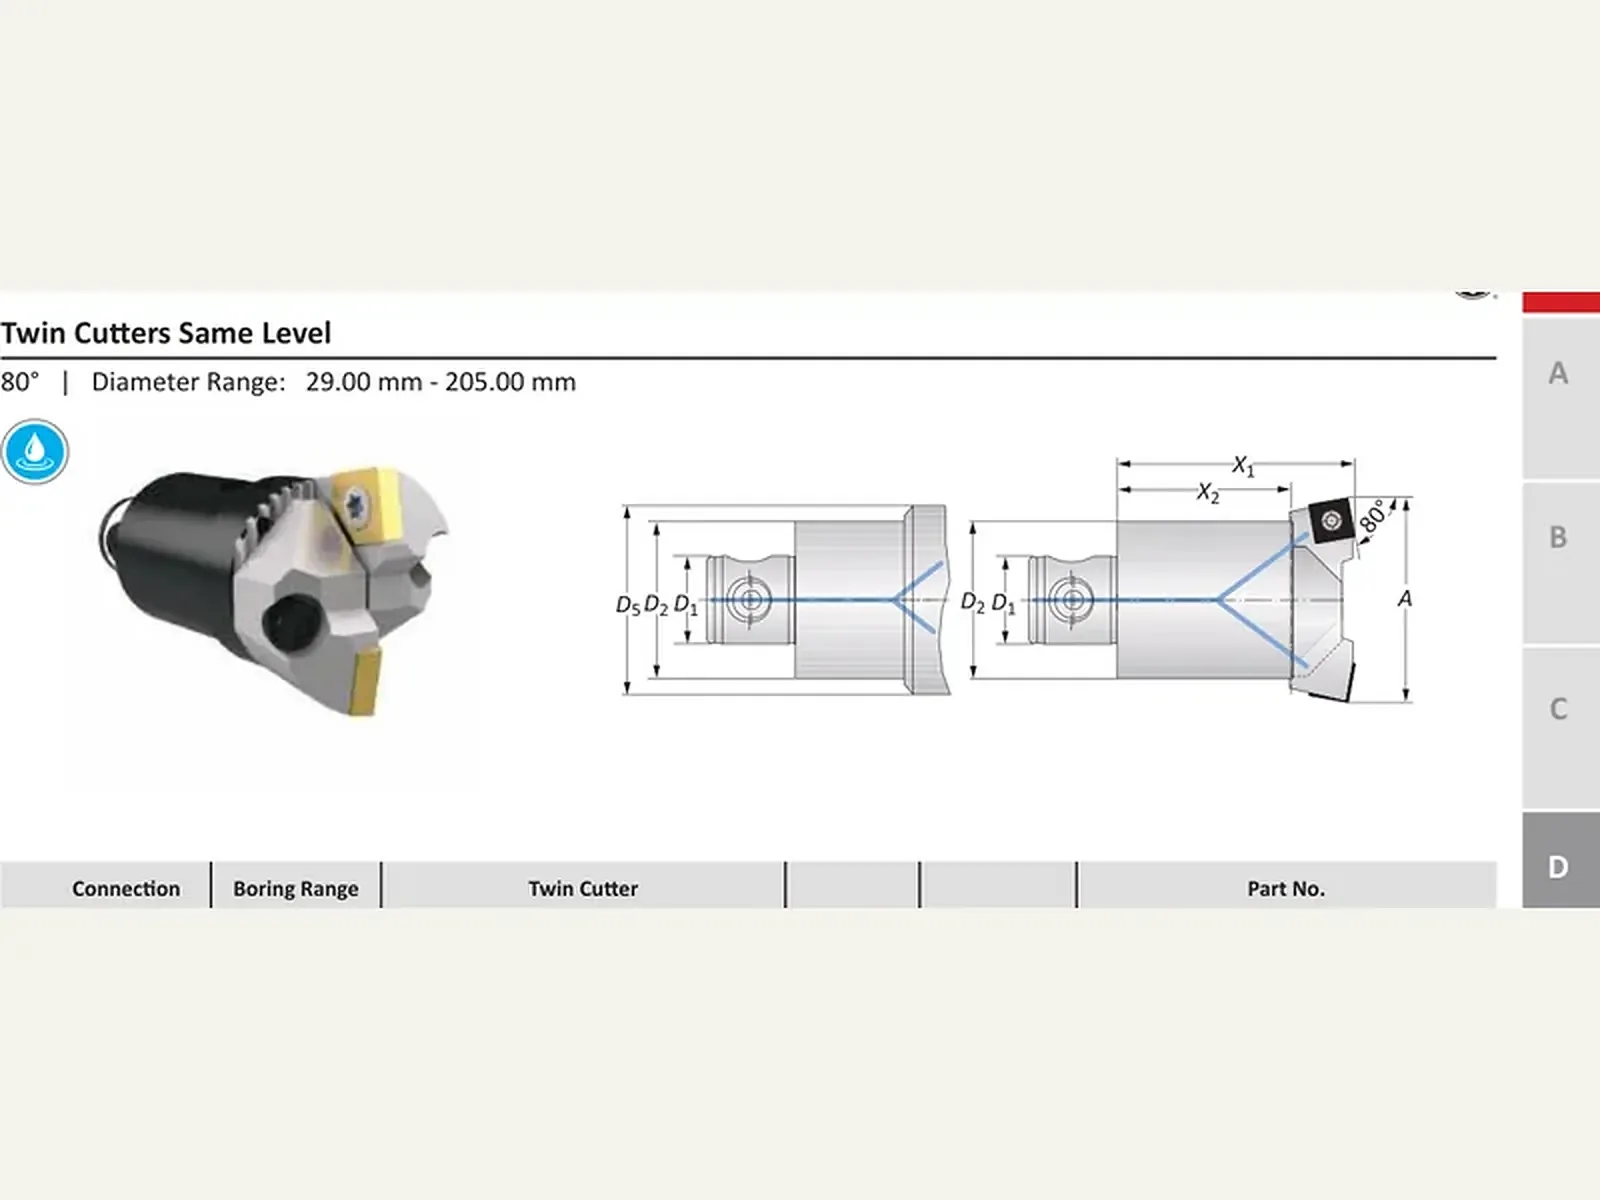
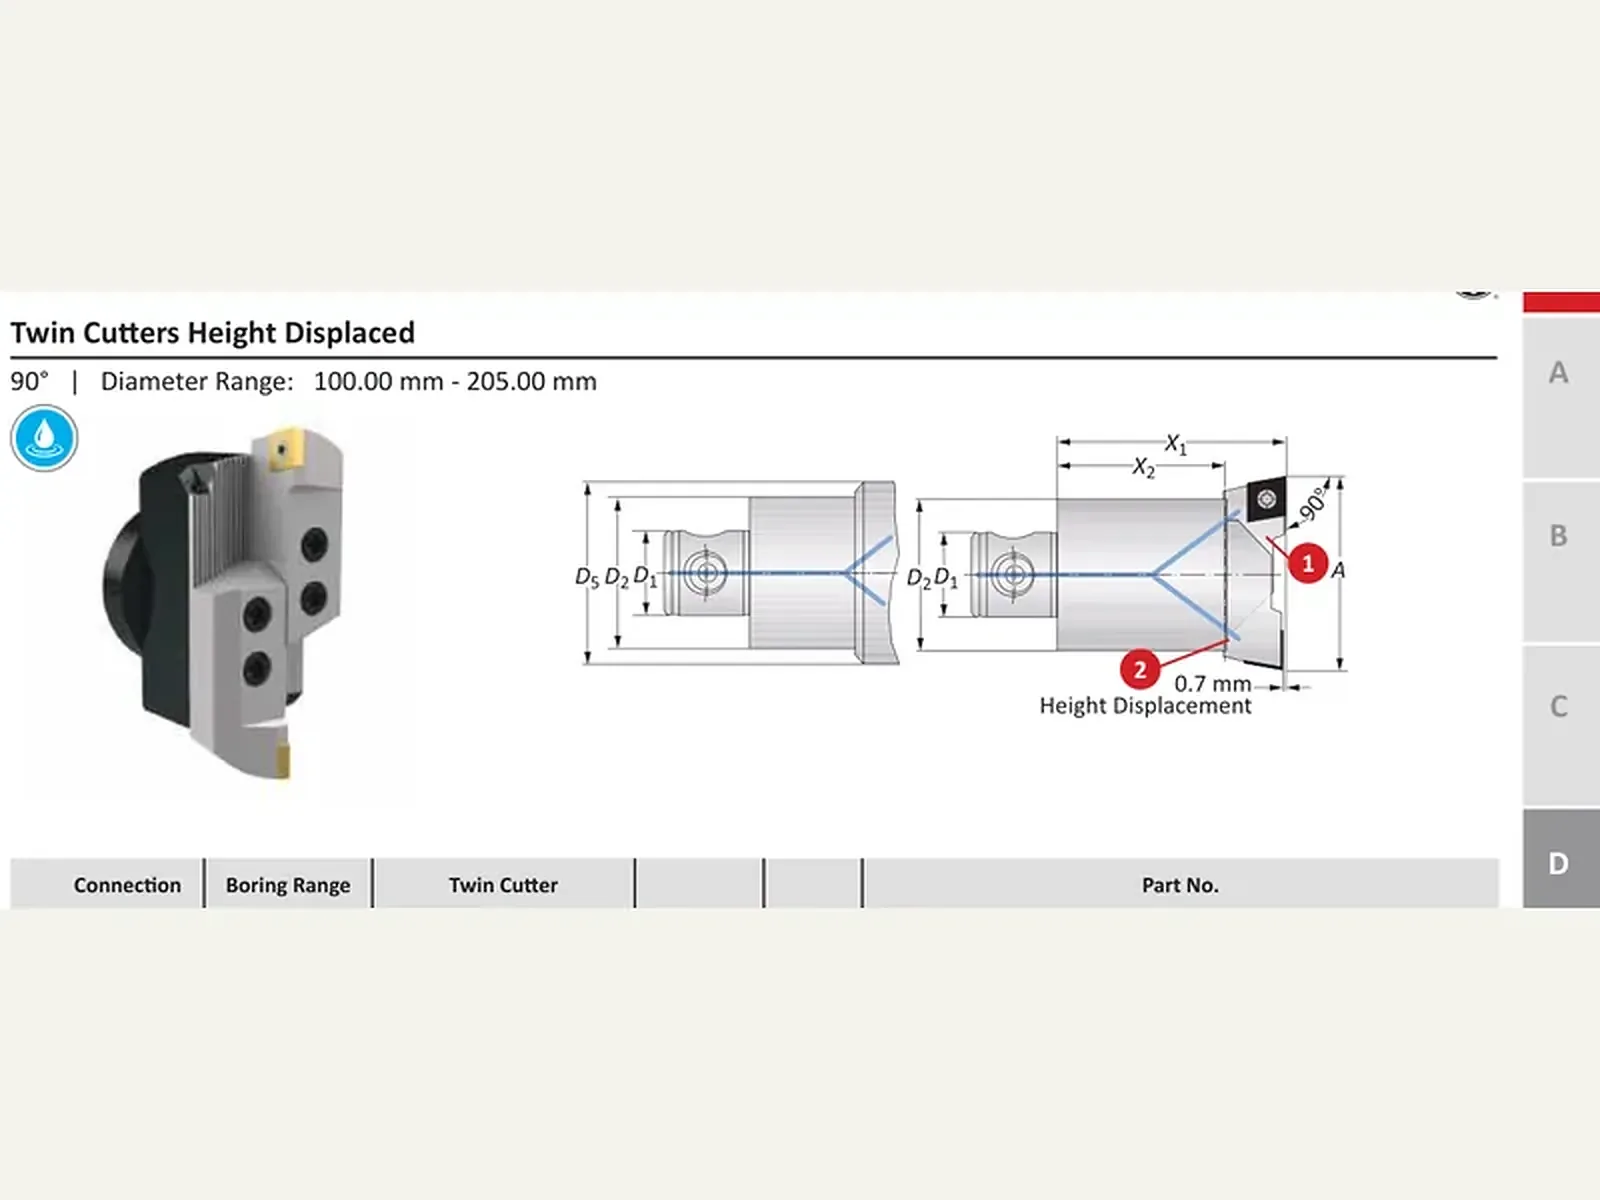
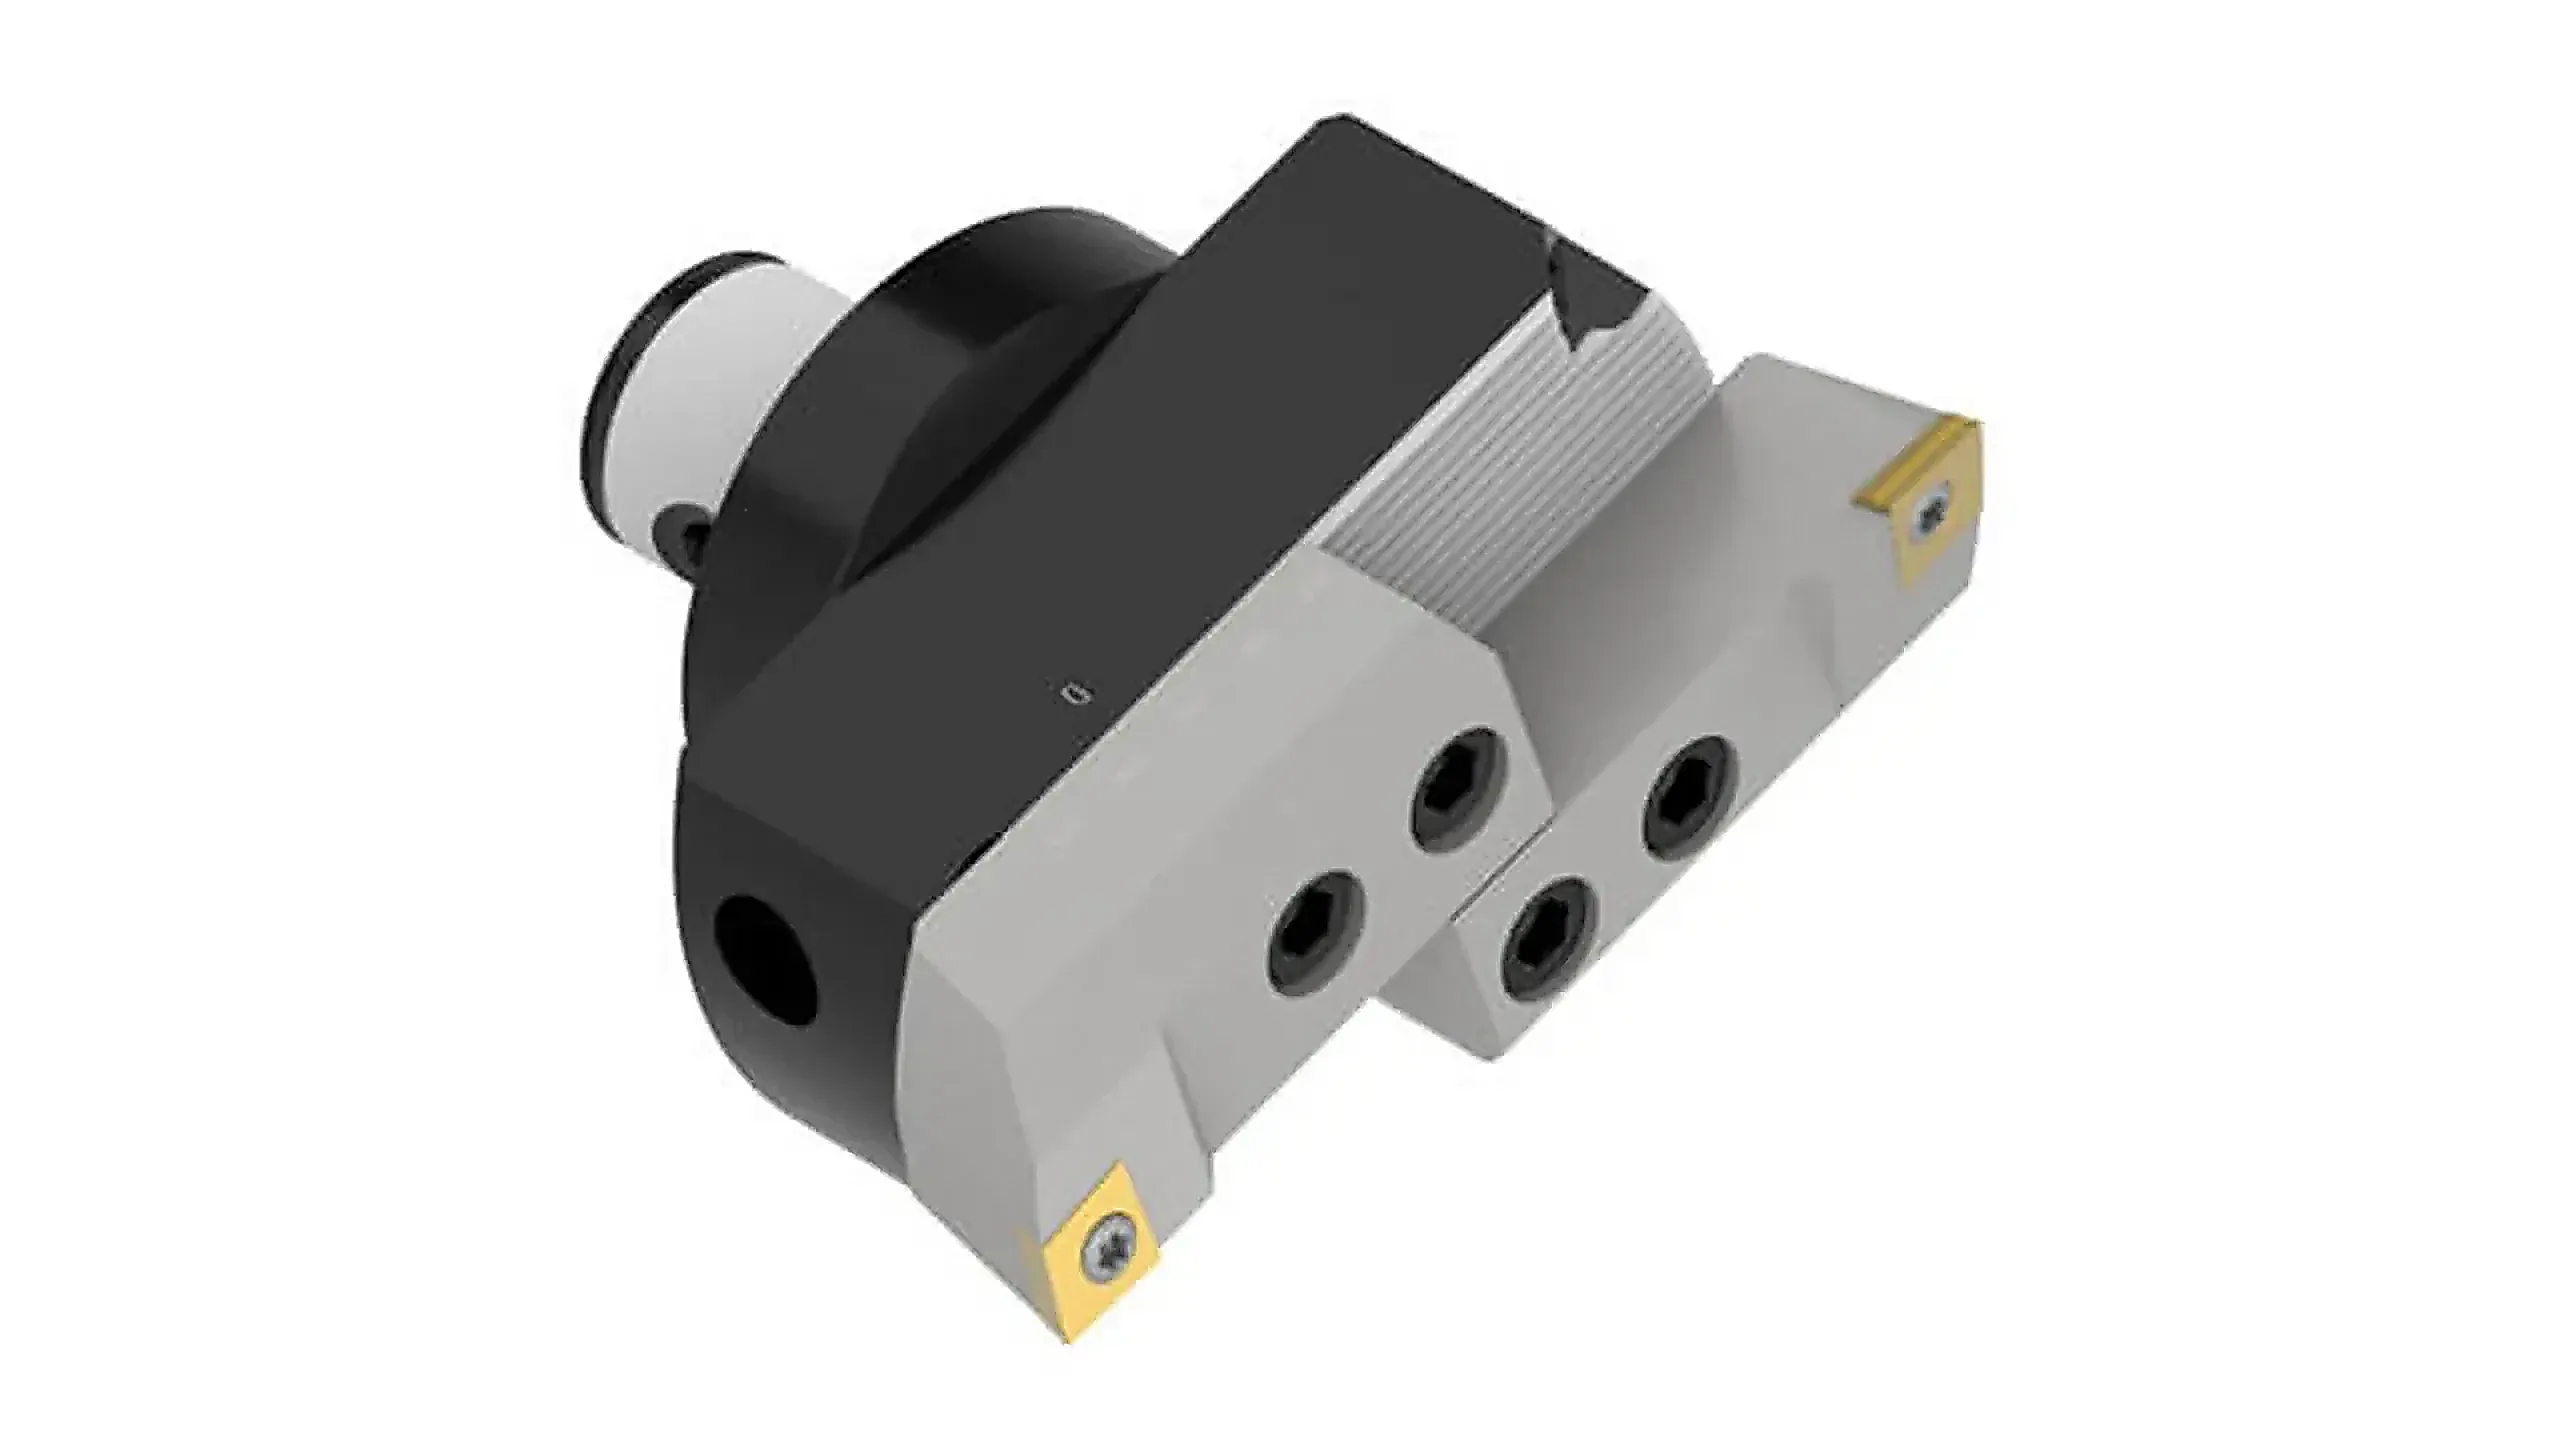
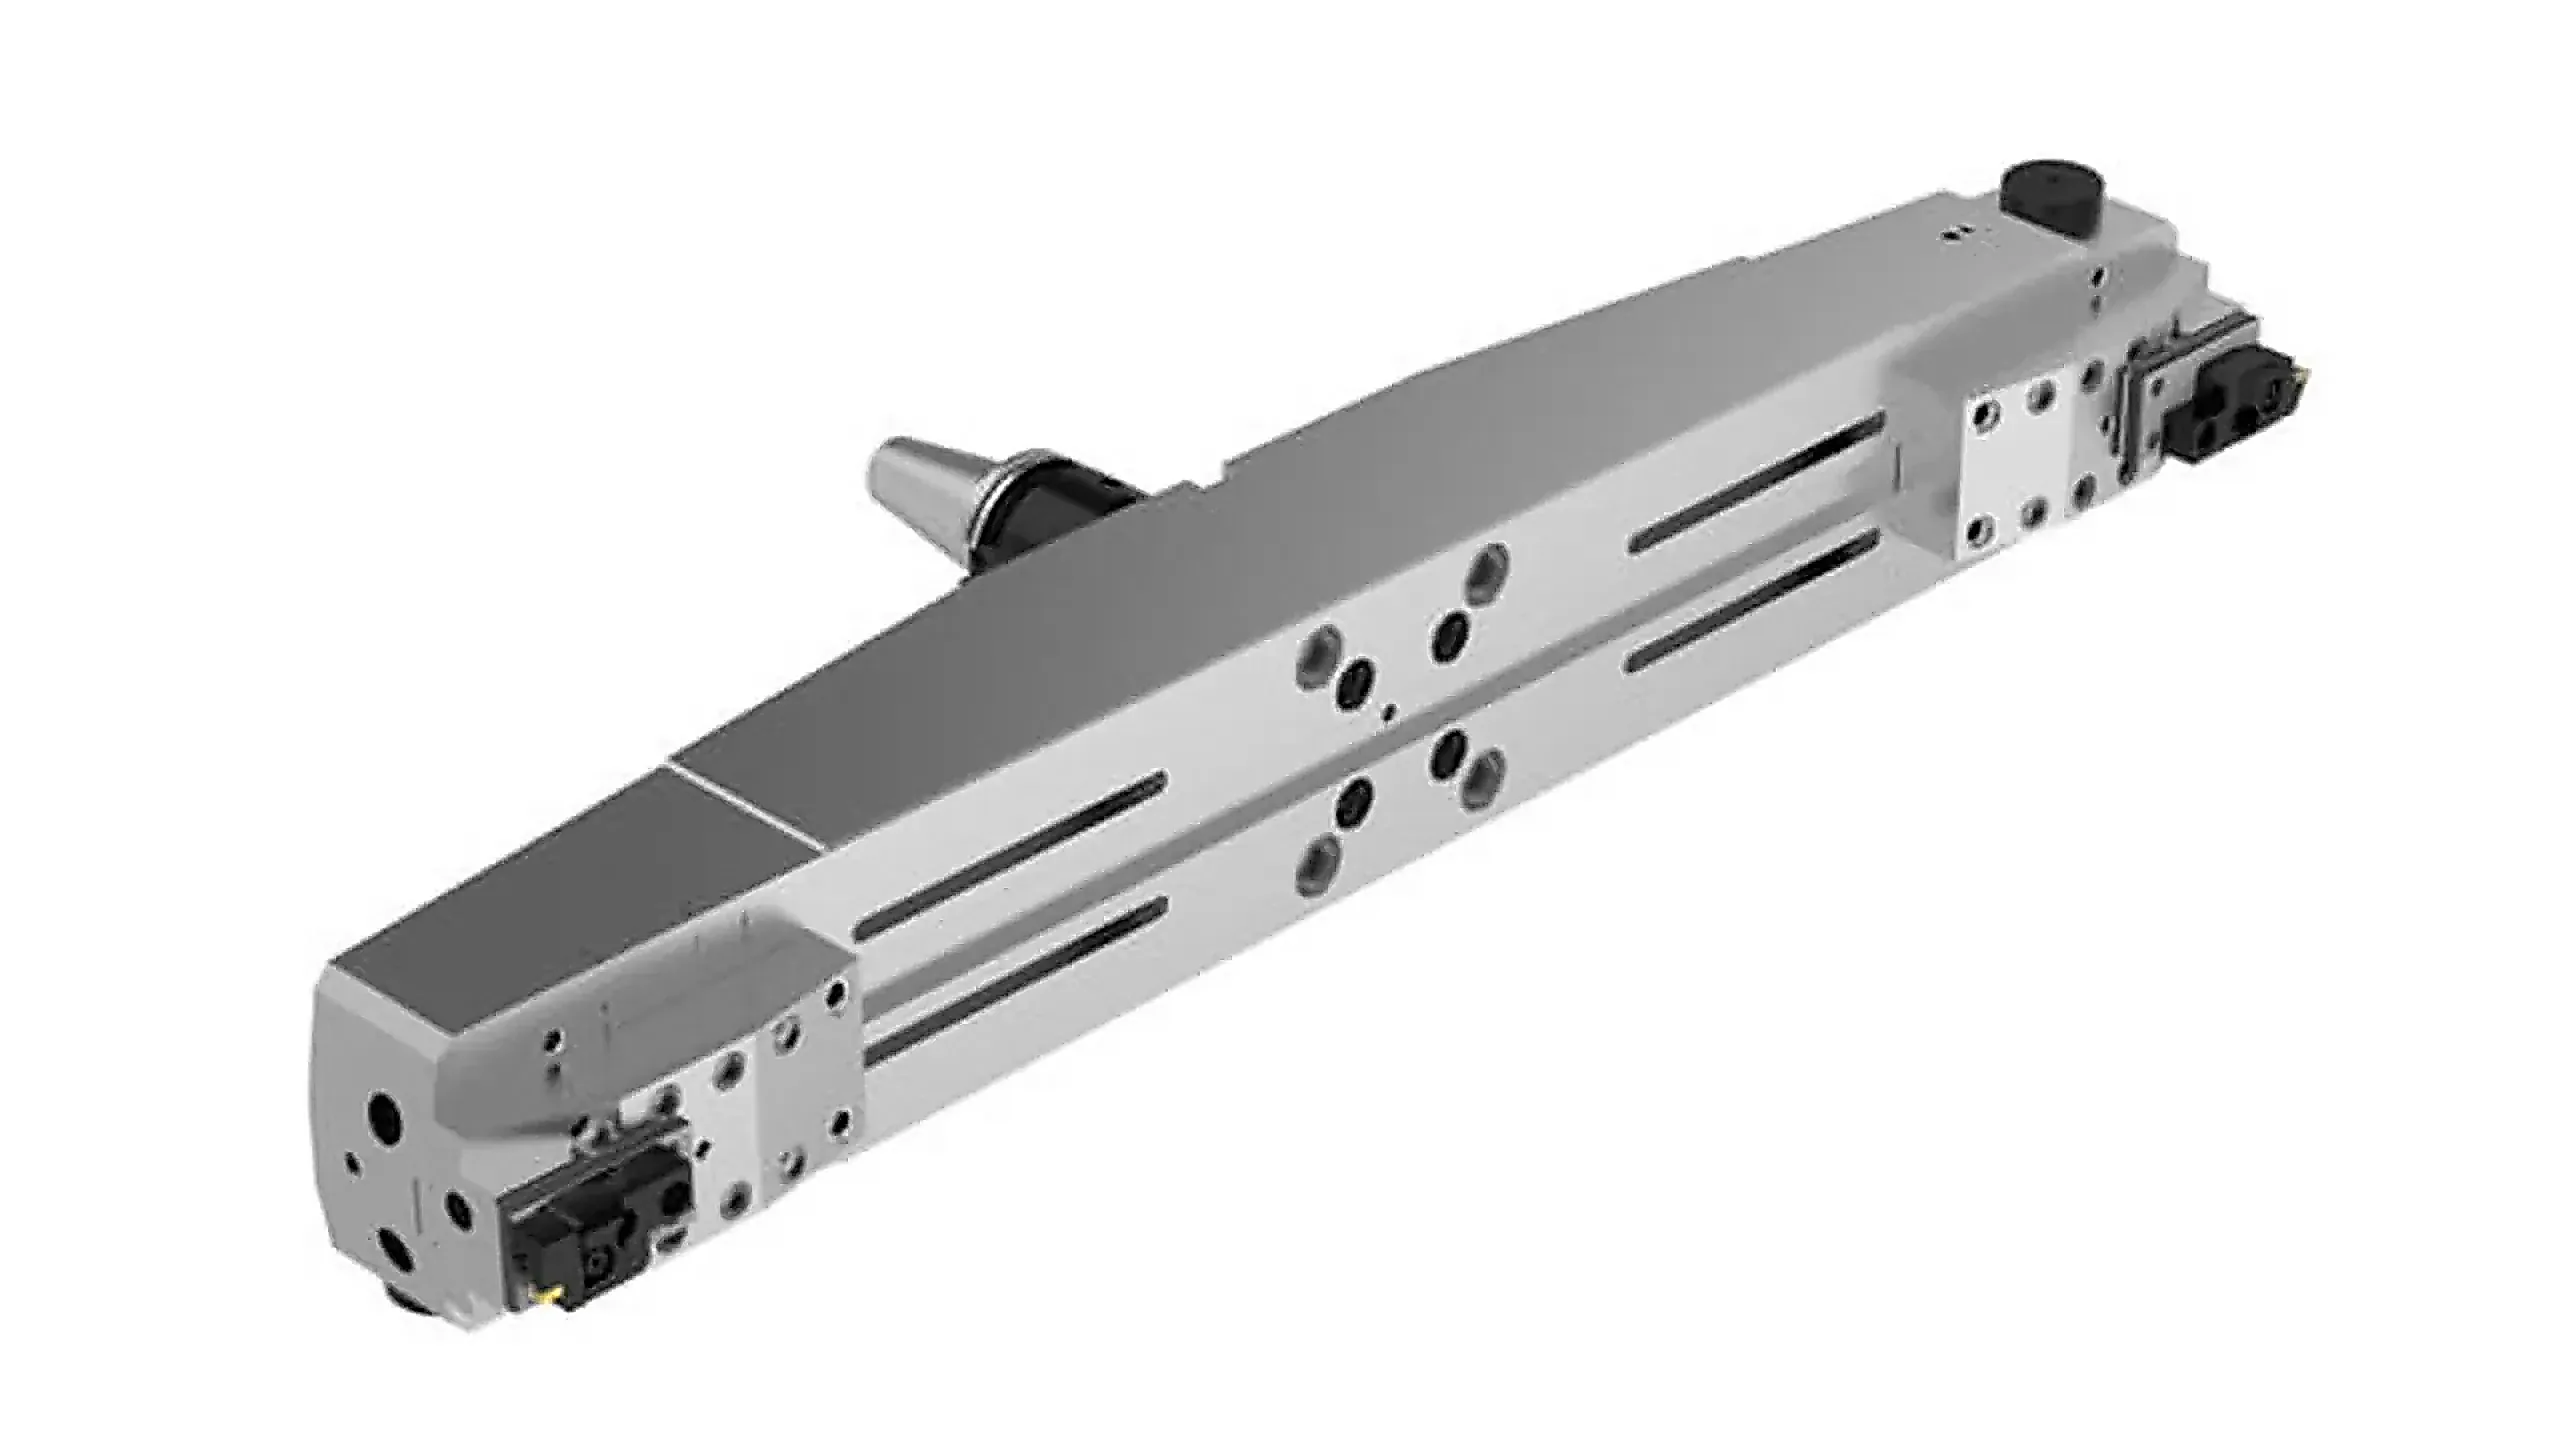
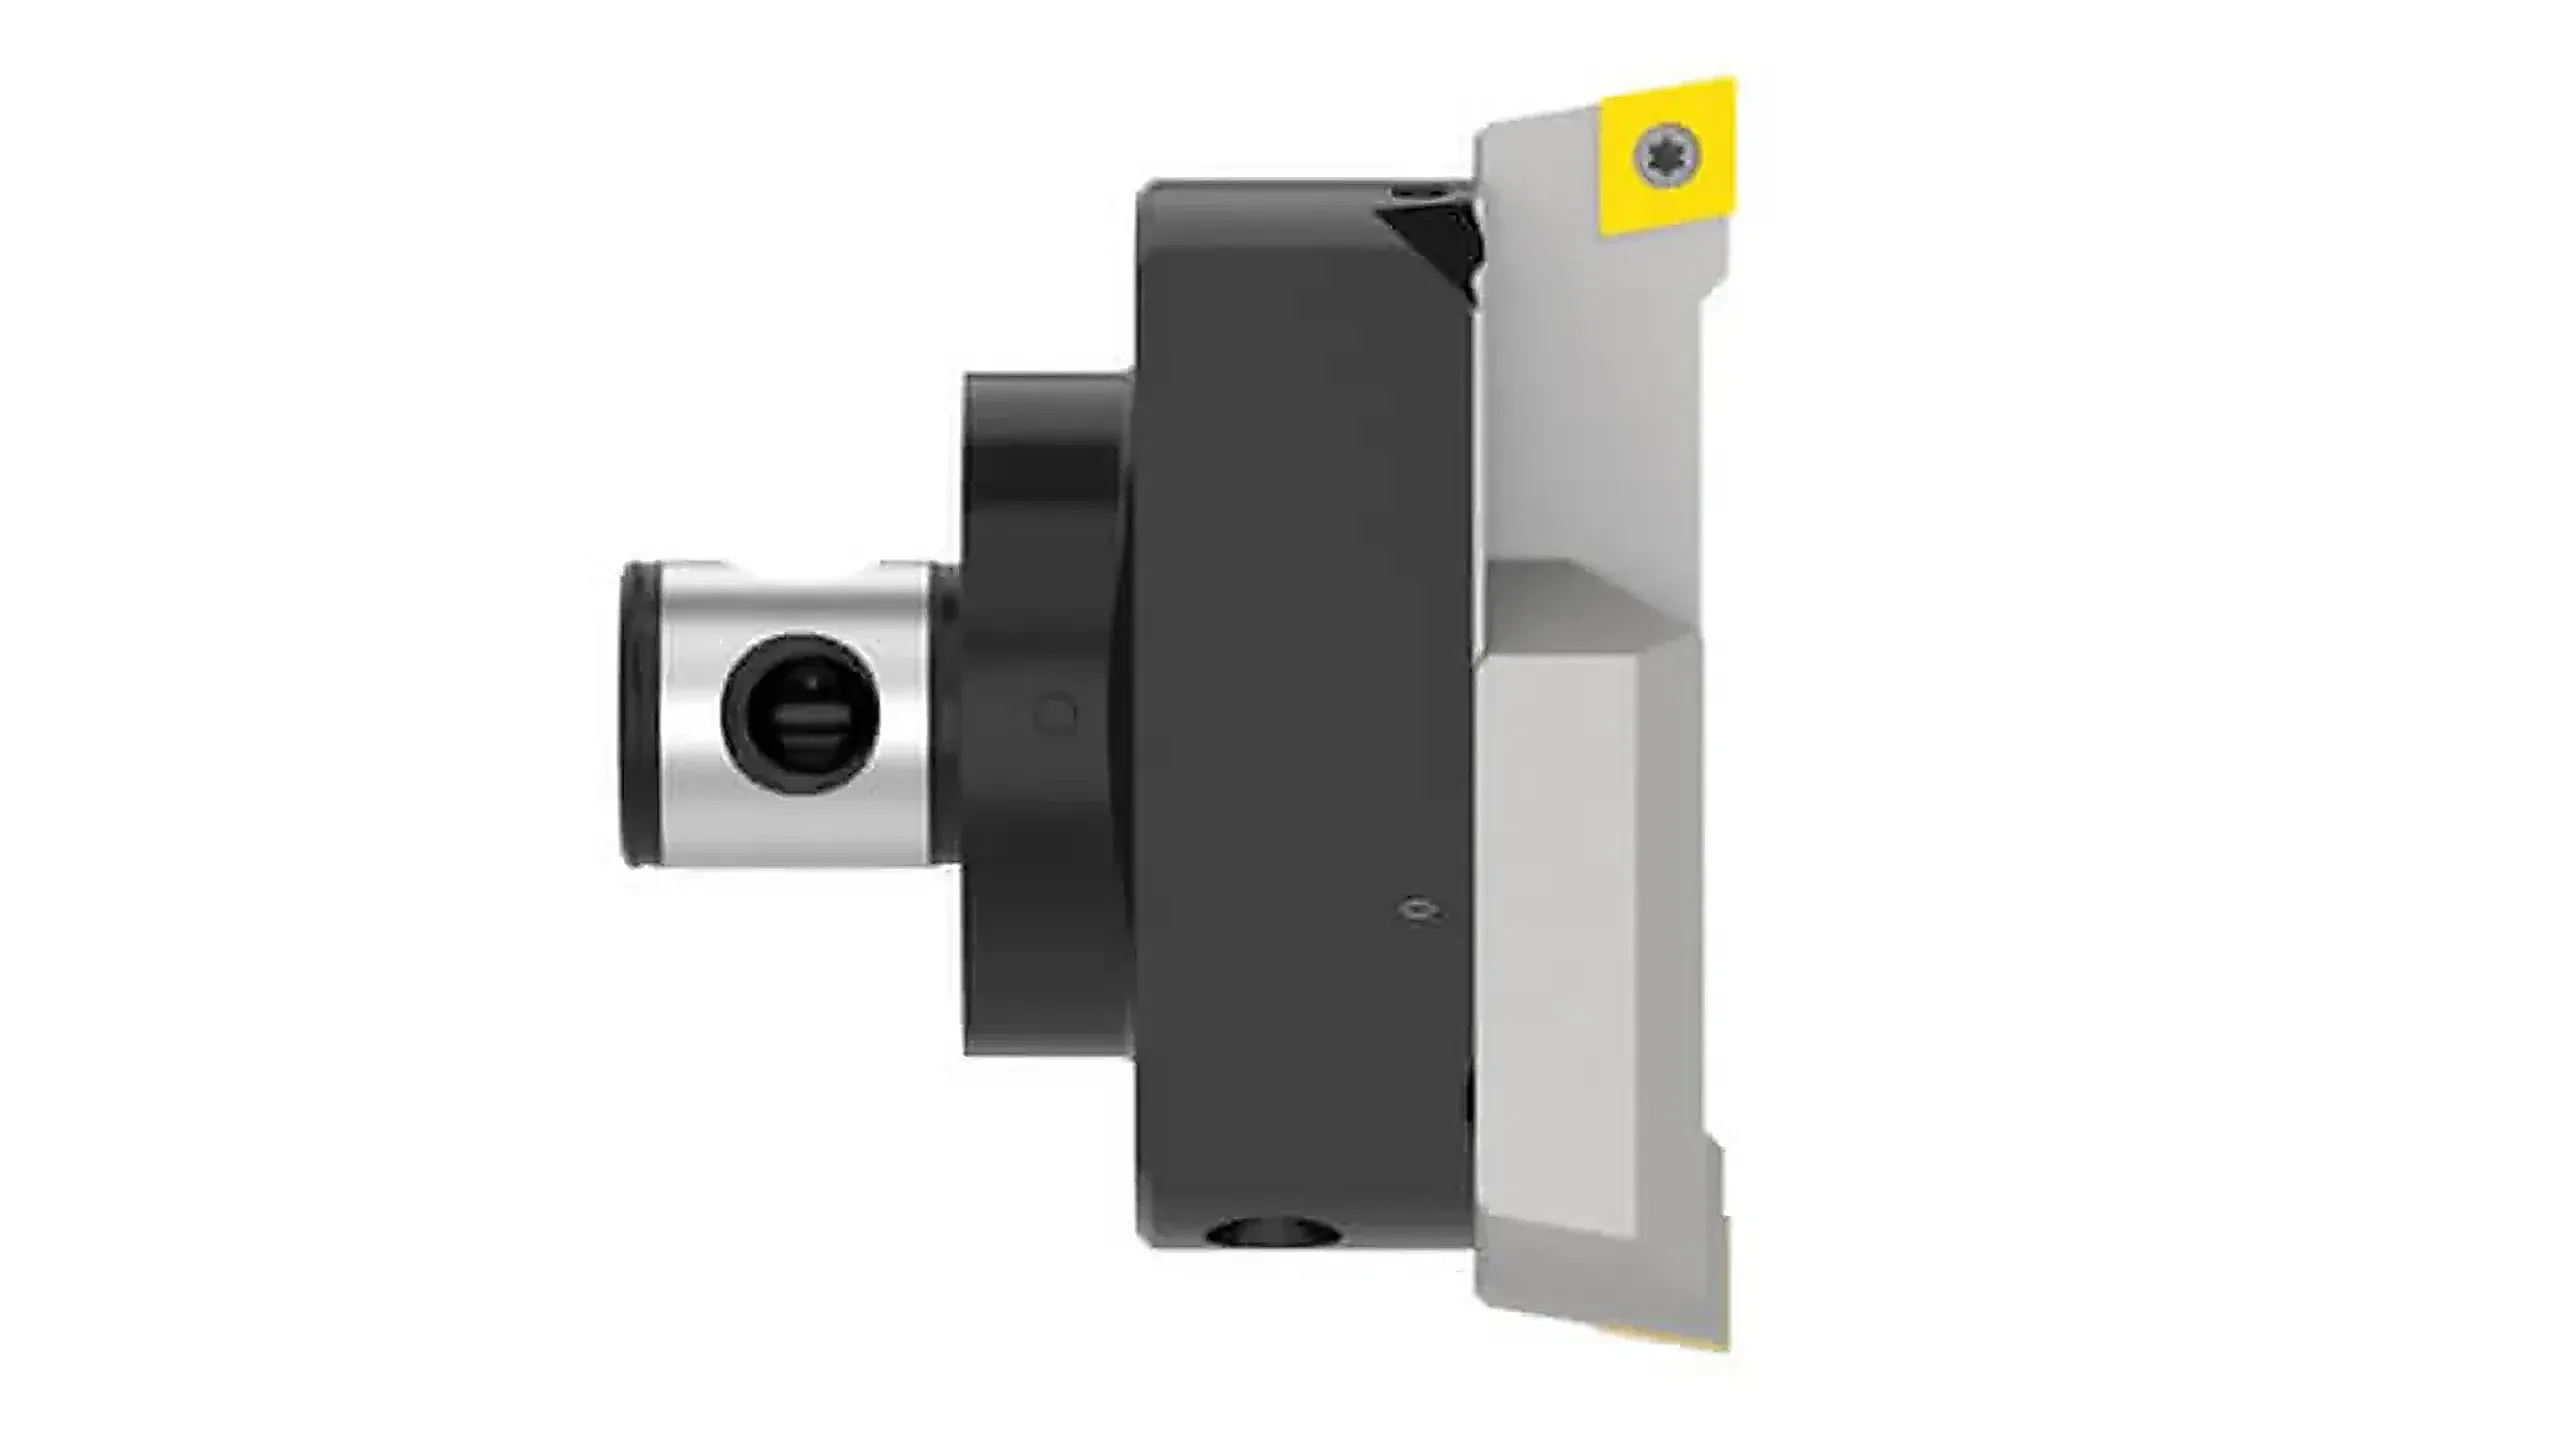
Черновое растачивание головками Twin Cutter и державками VolCut: Twin Cutter закрывает Ø 19,50–205,00 мм; весь раздел — 19,50–245,00 мм, с обратным растачиванием 29–245 мм. Державки VolCut — до 3255,00 мм. Тот же зубчатый корпус принимает державки для фаски, обратного растачивания и осевой канавки.
Черновое растачивание считают по объёму материала за проход: окончательный размер даёт последующий чистовой проход. Инструмент должен выдержать неравномерный припуск литой или штампованной заготовки и отвести стружку.
| Линейка | Диапазон / размер | Настройка и особенности |
|---|---|---|
| Черновые системы | Ø 19,50–245,00 мм | Twin Cutter на одном уровне и со смещением по высоте; фаски K 45°; канавки 1–7×1–6 мм; VolCut, винты 15–19 Н·м |
Цифры с листов каталога B10. Цена деления шкалы — по диаметру. Допуск конкретной позиции — в таблице артикула.
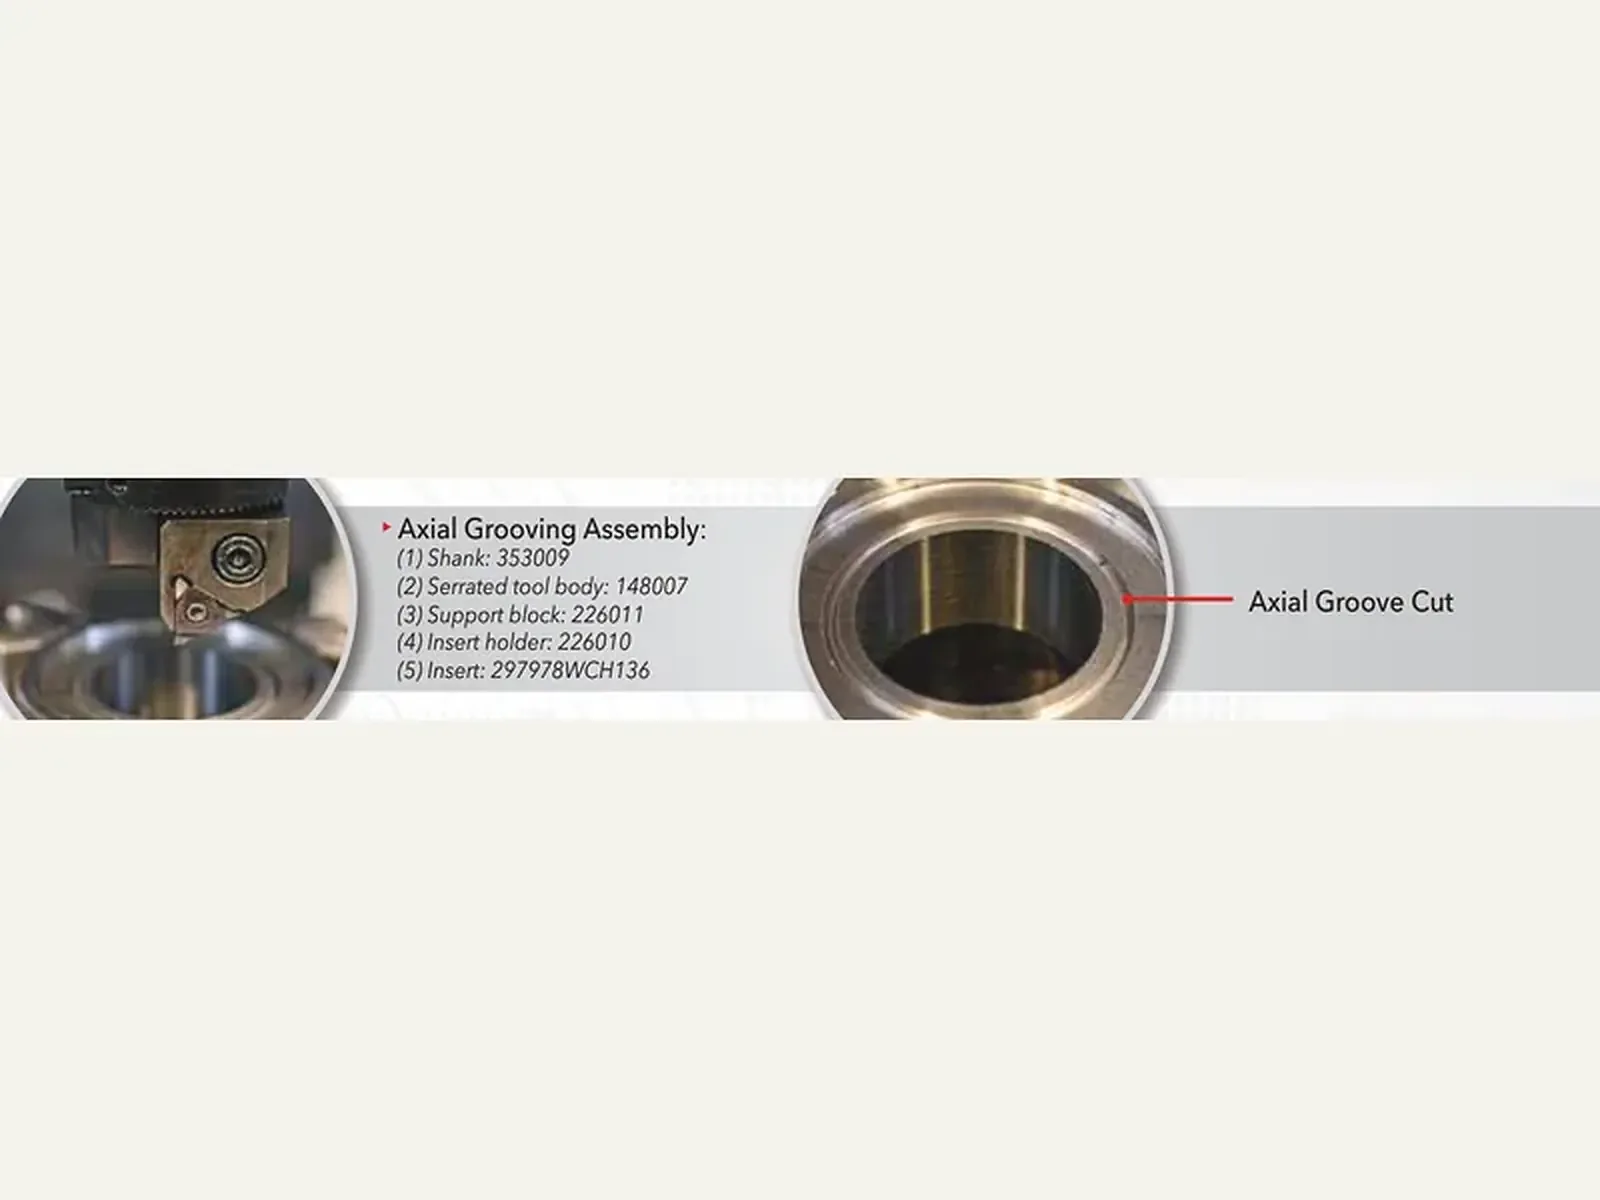
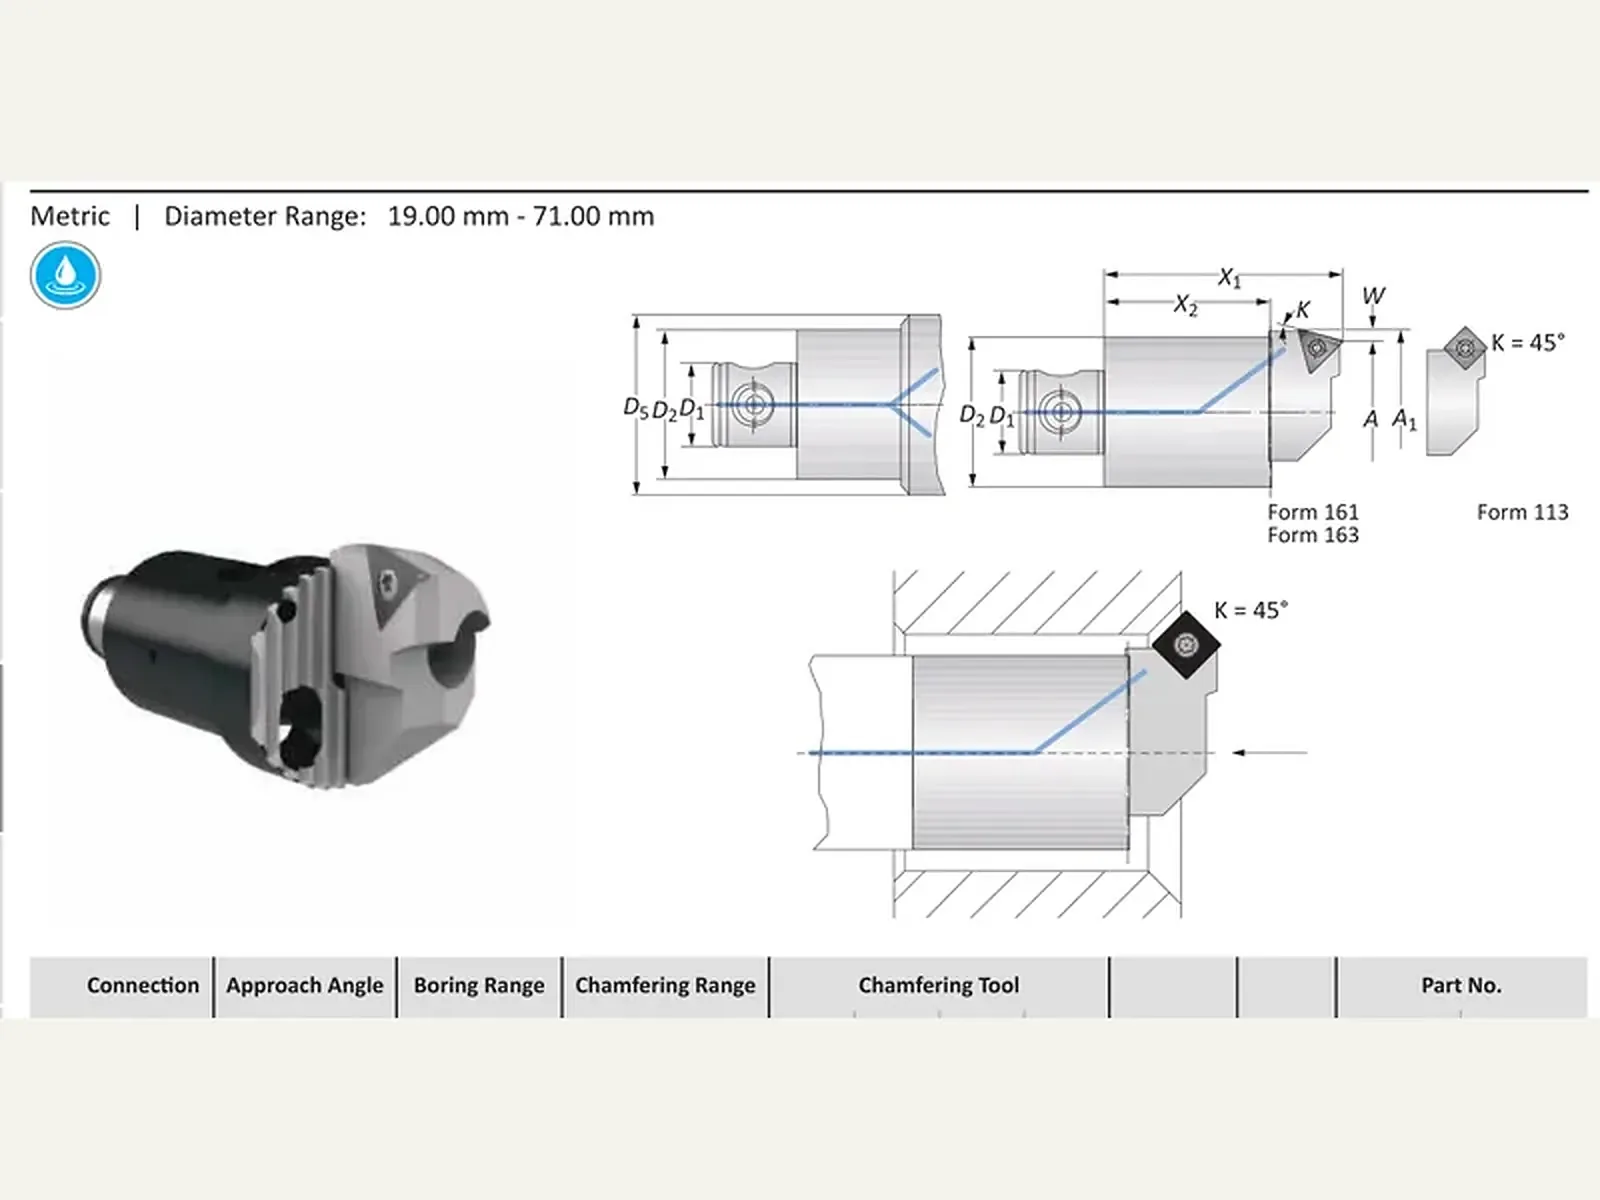
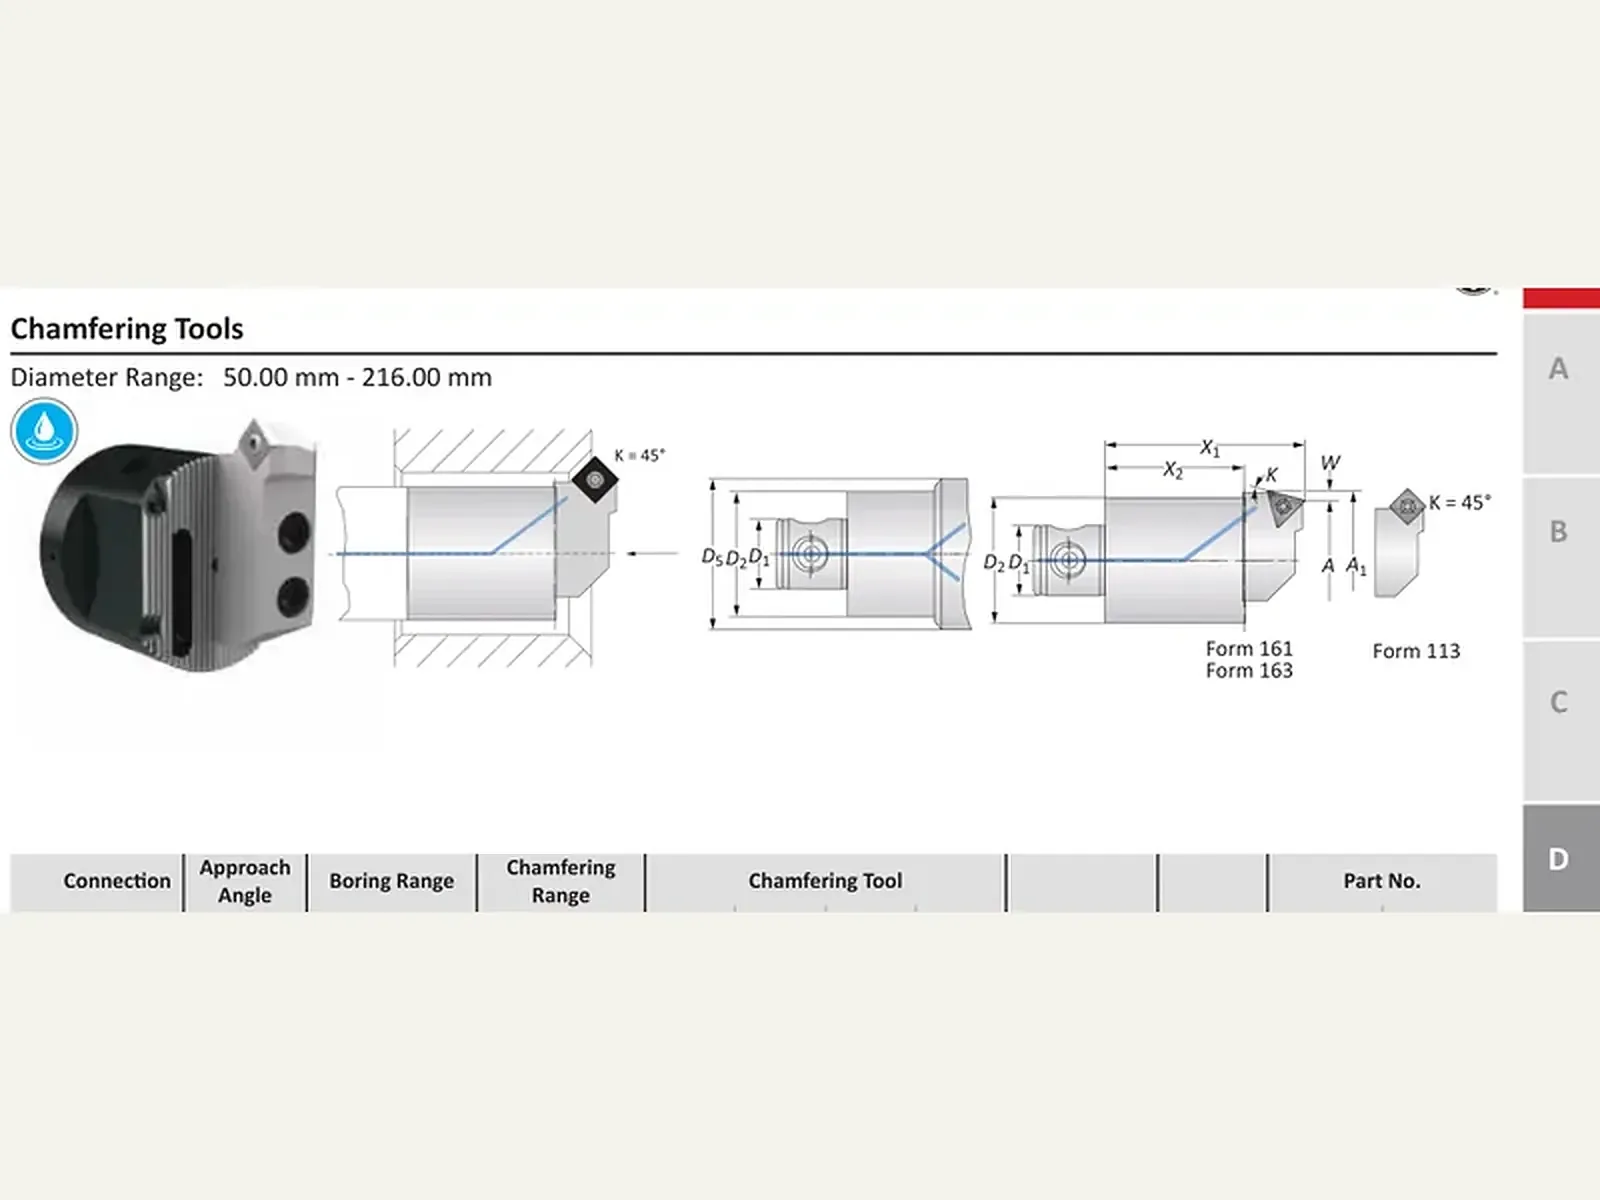
Один зубчатый корпус со сменой державки выполняет черновое растачивание, снятие фаски, обратное растачивание и осевую канавку. Круговая интерполяция на том же держателе — отдельная операция, её не смешивают с осевой канавкой.
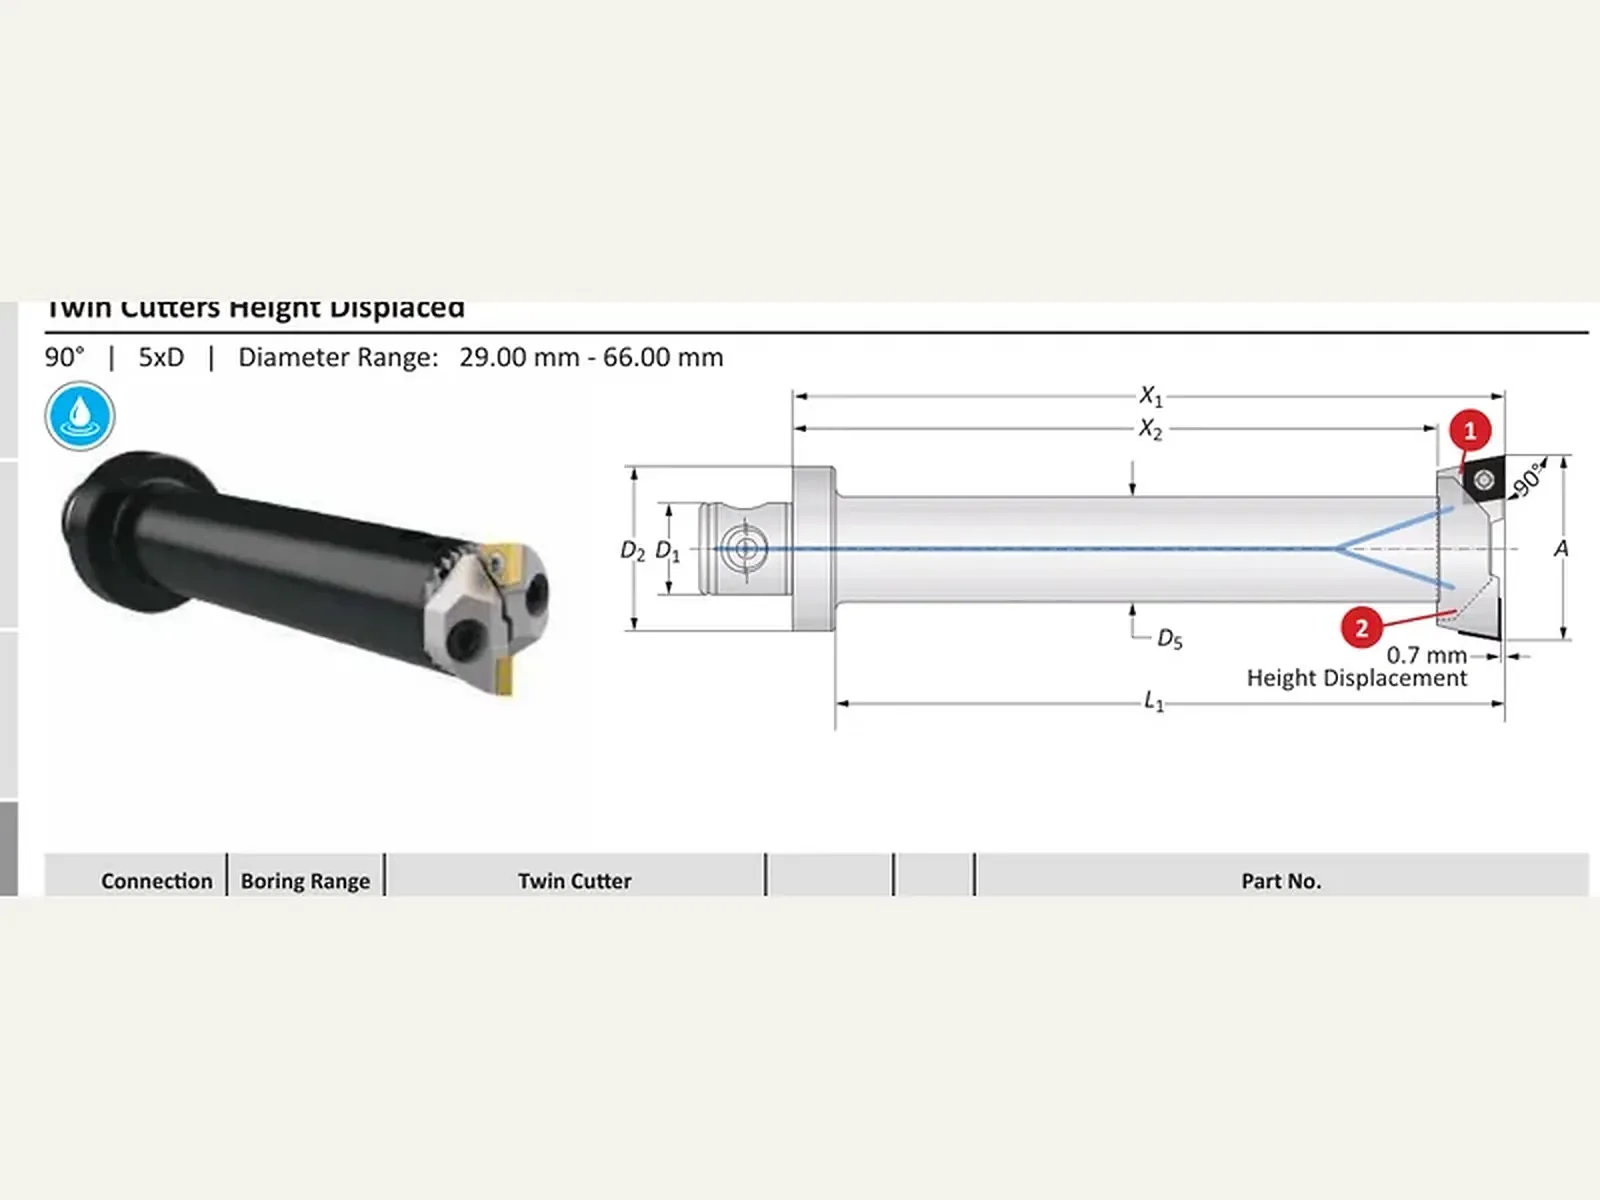
Twin Cutter на одном уровне ставит обе кромки на один радиус и одну осевую высоту: каждая снимает половину подачи на оборот. Исполнение со смещением по высоте смещает кромки по радиусу и по оси — за проход снимается ступенчатый припуск большей глубины.
Державки VolCut ставят на стандартные зубчатые корпуса. Одну державку выставляют на обрабатываемый диаметр и затягивают винт моментом 15–19 Н·м, противоположную смещают внутрь на 4,00–5,00 мм и затягивают тем же моментом. На малых диаметрах обе кассеты выставляют на один диаметр; в материале работает наружная пластина каждой кассеты.
Минимальный диаметр предварительного отверстия — разность обрабатываемого диаметра и диапазона радиальной настройки державки. Расчёт делают до заказа.
Twin Cutter закрывает Ø 19,50–205,00 мм. Весь раздел — 19,50–245,00 мм; обратное растачивание — 29–245 мм. Диапазон Ø 29–66 мм относится только к линейке 90° 5×D, не ко всему Twin Cutter. Державки VolCut — 65,00–3255,00 мм. Диапазоны радиальной настройки VolCut 15,24 / 47,75 / 68,07 мм — по типоразмеру державки, для расчёта предварительного отверстия. Осевые канавки: ширина 1,00–7,00 мм (с Twin Cutter и смещением диаметра — до 12,00 мм), глубина 1,00–6,00 мм; это не круговое фрезерование. Предельная частота вращения артикула — конструктивный предел, не рекомендуемый режим.
| Параметр | Значение |
|---|---|
| Twin Cutter, диапазон растачивания | 19,50–205,00 мм |
| Весь раздел D | 19,50–245,00 мм; обратное растачивание 29–245 мм |
| Линейка 90° 5×D | Ø 29–66 мм — только эта линейка, не весь Twin Cutter |
| Державки VolCut, диапазон диаметров | 65,00–3255,00 мм |
| Момент затяжки винтов державок VolCut | 15–19 Н·м |
| Радиальное смещение противоположной державки VolCut | 4,00–5,00 мм внутрь |
| Диапазон радиальной настройки державок VolCut | 15,24 / 47,75 / 68,07 мм по типоразмерам |
| Осевые канавки | ширина 1,00–7,00 мм (до 12,00 мм со смещением диаметра), глубина 1,00–6,00 мм |
| Исполнения пластин | обычные и тангенциальные |
| Операции на зубчатом корпусе | черновое растачивание, фаска, обратное растачивание, осевая канавка; круговая интерполяция — отдельно |
| Совместимость державок | зубчатые корпуса и крупногабаритные зубчатые салазки |
Конус шпинделя выполнен на мастер-хвостовике; здесь — соединение MVS. Предельная частота вращения — по ISO 15641, остаточный дисбаланс — по ISO 21940-11. Сменные пластины, в том числе тангенциальные, обозначаются по DIN ISO 1832; группа обрабатываемого материала — по ISO 513.
Типовые задачи — основной припуск перед чистовым проходом, неравномерный припуск отливки, фаски, обратное растачивание и осевые канавки.
По диаметру и глубине выбирают зубчатый корпус и державки. На одном уровне — при запасе по моменту; со смещением по высоте — чтобы увеличить радиальную глубину резания. Для крупных диаметров берут VolCut. Обязательно проверяют минимальный диаметр предварительного отверстия. В запросе указывают артикул, D1 и типоразмер соединения MVS.